Talla en hueso y asta:
del desbaste al pulido final
- Materiales
- hueso, asta de ciervo, cuerno, cuerno prensado
- Procesos
- desengrasado, aserrado, desbaste, calado, grabado, pulido
- Formato
- artículos y fichas de taller
- Idioma
- español
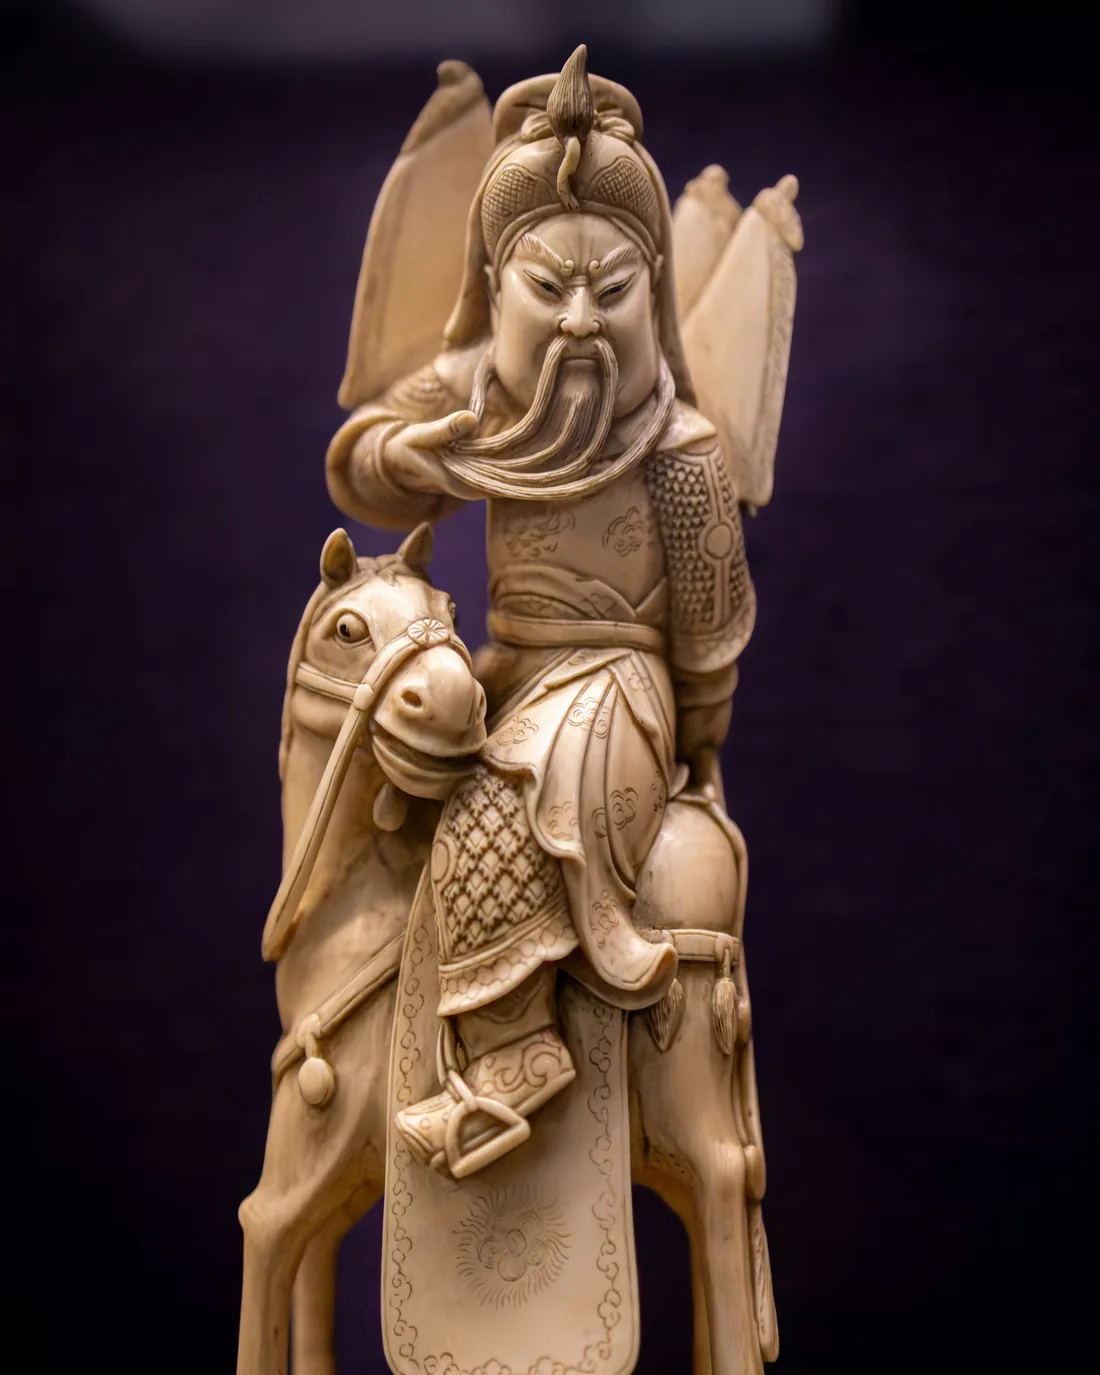
Una pieza terminada resume todo el proceso: masa recortada a sierra, volumen construido con lima, líneas abiertas con buril y una superficie llevada al brillo sin barniz. Imagen de archivo; no corresponde a ninguna pieza concreta descrita en estos textos.
El hueso y el asta son materiales cercanos y exigentes a la vez. Se consiguen sin dificultad —una carnicería, una feria de caza, un desmogue recogido en el monte— pero responden a la herramienta de una forma que no se parece ni a la madera ni al metal. Son duros en la corteza y blandos en el interior, huelen cuando se calientan, se ensucian con facilidad y perdonan pocos errores de trazado.
Este cuaderno reúne lo que hay que saber antes de cortar y lo que conviene recordar durante el trabajo: cómo distinguir un material de otro, cómo limpiarlo y desengrasarlo, cómo planificar el aprovechamiento de una pieza irregular, qué hacen realmente las limas de aguja, los buriles y el micromotor, cómo se abre un calado sin partir la pieza, cómo se rellena una línea grabada y cómo se llega al brillo sin quemar la superficie. El polvo tiene sección propia, porque es la parte del oficio que más se subestima.
Hueso, asta, cuerno y cuerno prensado no son lo mismo
La confusión más habitual en el taller es tratar el cuerno como si fuera hueso. Son materiales de origen distinto y se comportan de forma distinta bajo la lima, con la sierra y con el calor.
El hueso es tejido mineralizado. En la práctica del taller casi siempre se trabaja hueso largo de vacuno —metacarpo y metatarso—, porque la pared cortical es gruesa, uniforme y suficientemente ancha para sacar placas y bloques pequeños. Bajo esa pared hay una zona esponjosa y un canal medular que no sirven para tallar: se descartan. El hueso corta limpio, se lija bien y admite grabados finos, pero es quebradizo en secciones delgadas y tiende a astillarse si se fuerza la salida de la broca.
El asta de ciervo también es hueso, pero con otra estructura: corteza densa y acanalada por fuera y médula esponjosa por dentro. Esa médula es parte del lenguaje del material —un mango con el corazón visible en los extremos es reconocible al instante— pero también un problema cuando se busca superficie continua para grabar. El asta es más tenaz que el hueso de vacuno y aguanta mejor el golpe, por eso se ha usado tanto en mangos y empuñaduras.
El cuerno de vacuno o de carnero no es hueso en absoluto: es queratina, la misma familia que la uña. Es translúcido en las zonas finas, se ablanda con calor húmedo, se puede abrir, aplanar y curvar, y se pule hasta un brillo profundo que el hueso nunca alcanza. A cambio se deforma con el tiempo si se ha trabajado con prisa, se reseca, se delamina y huele intensamente al lijarlo.
El cuerno prensado —planchas y bloques obtenidos calentando y comprimiendo recortes de cuerno— aparece con frecuencia en material de segunda mano y en cachas antiguas. Es un material legítimo y aprovechable, pero conviene reconocerlo: las capas se distinguen a contraluz o en un corte limpio, y bajo la lima se comporta de forma menos previsible que un trozo macizo, porque puede abrirse justo por una junta de prensado.
Señales rápidas para identificar un trozo dudoso
- Corte con sierra fina: el hueso da polvo blanco y seco; el cuerno da viruta rizada y olor característico.
- A contraluz en zona delgada: el cuerno deja pasar la luz, el hueso no.
- Superficie lijada: el hueso muestra poros alargados; el cuerno, fibras longitudinales.
- Canto de una plancha: las láminas superpuestas indican cuerno prensado.
Conviene recordar algo que no es técnico sino legal: el marfil queda fuera de este ámbito. Su comercio está fuertemente restringido por CITES y por la normativa europea y española, y nada de lo que se explica aquí se refiere a él. El hueso de consumo y el asta desprendida cubren de sobra las necesidades de un taller.
- Hueso
- duro, quebradizo, polvo fino
- Asta
- tenaz, médula esponjosa
- Cuerno
- elástico, termoformable
- Prensado
- estable en plano, frágil en juntas
Del hueso largo solo se aprovecha la pared cortical. El tejido esponjoso, las epífisis y el canal medular se retiran antes de cualquier trazado.
Limpieza y desengrasado antes del primer corte
Un hueso mal preparado arruina el trabajo semanas después. La grasa que queda dentro de los poros migra hacia la superficie, amarillea de forma desigual, impide que el pulido agarre y deja manchas que ya no se pueden lijar sin perder el modelado. El desengrasado no es un paso opcional: es lo que decide si la pieza envejece bien.
El proceso empieza retirando todo el tejido blando y el periostio, cortando las epífisis y vaciando la médula. A partir de ahí se trata de tiempo y de temperatura moderada. El agua tibia con un detergente doméstico desengrasante, renovada cada pocos días y con el material sumergido del todo, hace la mayor parte del trabajo a lo largo de una o dos semanas. El agua caliente sostenida es contraproducente: cierra la superficie, oscurece el hueso y puede provocar grietas de secado.
El blanqueo, si se hace, es cosmético y va después. El peróxido de hidrógeno de baja concentración aclara el tono sin atacar la estructura; la lejía doméstica, en cambio, degrada el hueso y lo vuelve gredoso y frágil, aunque el primer día parezca que ha funcionado. Un material que se deshace al lijar suele haber pasado por lejía.
El secado final es lento y a la sombra, en un sitio ventilado. En buena parte de España el aire seco del interior acelera el proceso más de lo conveniente: una pieza gruesa que se seca al sol en verano puede agrietarse longitudinalmente en pocas horas. Mejor dos semanas en una estantería que una tarde en la ventana.
Comprobación antes de trazar
- El material no deja tacto graso al pasar el dedo por una zona recién lijada.
- No huele al acercarlo después de secar.
- El color es uniforme, sin zonas translúcidas de grasa retenida.
- No hay grietas finas en los extremos ni en la cara interior.
- La pared cortical tiene grosor suficiente para la pieza prevista.
- 1
- limpieza mecánica
- 2
- corte de extremos y vaciado
- 3
- desengrasado prolongado
- 4
- aclarado opcional
- 5
- secado lento a la sombra
Aprovechar una pieza irregular y marcar el dibujo
El hueso no viene en tablas. Cada trozo tiene una curvatura propia, un grosor variable y zonas inservibles, así que la primera decisión seria del proyecto es dónde cabe el dibujo dentro del material disponible. Merece la pena dedicar un rato a mirar la pieza a contraluz, marcar con lápiz las zonas de pared fina y planificar el corte en función de eso, no al revés.
Para abrir el hueso basta una sierra de pelo o una sierra de marquetería con hoja fina, trabajando despacio y sin apretar. El calor es el enemigo: una hoja que se calienta quema el borde del corte, deja una franja oscura que luego hay que eliminar a lima y, en el cuerno, funde la superficie. Pausas cortas y frecuentes resuelven el problema mejor que cualquier truco.
El trazado se hace sobre la superficie ya aplanada. El lápiz se borra con el propio trabajo, así que las líneas maestras —ejes, contornos exteriores, límites de calado— conviene pasarlas con punta de trazar muy suave o con un rayado apenas perceptible que sobreviva al desbaste. En piezas simétricas, una plantilla de cartulina recortada y volteada ahorra medir dos veces.
- Orientar el dibujo siguiendo la curvatura natural en lugar de forzar una placa plana.
- Dejar un margen de al menos tres o cuatro milímetros alrededor del contorno definitivo.
- Marcar en el reverso las zonas donde la pared adelgaza.
- Numerar las piezas si el proyecto sale de varios recortes del mismo hueso.
Un corte lento con hoja fina cuesta minutos; recuperar un borde quemado cuesta milímetros de material que ya no vuelven.
- Sierra
- contorno exterior
- Lima basta
- masas principales
- Lima de aguja
- transiciones
- Buril
- líneas y fondos
Construir el volumen antes de pensar en el detalle
La talla en hueso avanza de lo grande a lo pequeño, y ese orden no es una preferencia estética sino una necesidad práctica: cada detalle acabado limita lo que aún se puede corregir a su alrededor. Si la cabeza de una figura se afina antes de definir la masa del cuerpo, cualquier ajuste posterior obliga a destruir el detalle o a aceptar una proporción equivocada.
El desbaste busca planos, no curvas. Facetar la pieza con lima basta —planos francos que se cortan entre sí— permite ver el volumen con claridad y controlar la simetría girando la pieza cada pocos minutos. Las curvas aparecen después, al suavizar las aristas entre facetas. Trabajar directamente en redondo suele terminar en formas blandas, asimétricas y sin carácter.
Conviene comprobar el grosor constantemente. En piezas caladas o en placas curvas, unos milímetros de más o de menos cambian la resistencia de la pieza entera. Un calibre pequeño, o simplemente la luz al trasluz en las zonas delgadas, avisa antes de que aparezca el agujero.
El material retirado en esta fase es mucho más del que se imagina: una figura terminada rara vez conserva la mitad del bloque inicial. Ese es también el momento en que se genera la mayor cantidad de polvo, y por tanto el momento en que la protección respiratoria empieza a importar de verdad.
- Prisa
- detallar antes de tener volumen
- Presión
- forzar la lima y astillar el borde
- Grosor
- perder pared sin darse cuenta
Limas de aguja, buriles y micromotor
Con un juego corto de limas de aguja y dos o tres buriles se puede hacer casi todo. El micromotor añade velocidad, no calidad: acelera el desbaste y llega a rincones imposibles, pero también arruina una superficie en un segundo de despiste.
Limas de aguja
Son la herramienta central del hueso. Un juego básico —plana, media caña, redonda, triangular y cuchillo— cubre la mayor parte de las formas. Cortan en el empuje; volver arrastrando embota el picado y raya la pieza. En hueso se cargan rápido de polvo, así que conviene limpiarlas con un cepillo de púa metálica a menudo: una lima cargada resbala, calienta y deja marcas difíciles de quitar.
Buriles
El buril no desgasta, corta: levanta una viruta continua y deja una pared de corte brillante que ninguna fresa reproduce. Para líneas de contorno y fondos limpios se usan el buril de punta o de grabar y el buril plano; el ángulo de afilado y la altura del mango determinan si la punta entra o patina. Un buril bien afilado avanza casi solo; uno romo obliga a empujar, y empujar en hueso termina en un salto y en una línea fuera de sitio.
Micromotor
Fresas de carburo para retirar material, piedras montadas para igualar, cepillos y gomas para la fase de acabado. Dos reglas evitan la mayoría de los desastres: velocidad moderada y presión mínima. El calor amarillea el hueso y funde el cuerno, y una fresa que engancha en un borde fino arranca un trozo antes de que la mano reaccione. La pieza se sujeta siempre de forma que ninguna mano quede en la trayectoria de salida de la fresa.
- Afilar y limpiar la herramienta antes de cada sesión, no cuando ya falla.
- Sujetar la pieza con mordaza o soporte de mano, nunca al aire.
- Iluminación lateral: las sombras rasantes muestran errores que la luz frontal esconde.
- Lupa o gafas de aumento para el trabajo fino; forzar la vista acorta la sesión útil.
- Corte
- sierra de pelo, hojas finas
- Forma
- limas basta y de aguja
- Línea
- buril de punta y plano
- Acabado
- lijas, gomas, paño y pasta
El polvo del hueso y la protección respiratoria
Es la parte menos vistosa del oficio y la única que no admite improvisación. El polvo de hueso y de cuerno es fino, se queda suspendido mucho tiempo y llega a la vía respiratoria profunda. El de cuerno, además de irritante, provoca reacciones en personas sensibilizadas, y la exposición repetida sin protección puede sensibilizar a quien antes no lo estaba.
Una mascarilla quirúrgica no sirve para esto. Lo mínimo razonable es una mascarilla autofiltrante FFP2, y FFP3 para sesiones largas con micromotor, que es lo que más polvo fino genera. La mascarilla tiene que ajustar en la cara: con barba no sella, y una mascarilla que no sella filtra poco más que el aire de la habitación.
La aspiración en el punto de corte es todavía más eficaz que la mascarilla, porque retira el polvo antes de que se disperse. Un aspirador con boquilla estrecha junto a la pieza, una caja de trabajo abierta por delante o, sencillamente, trabajar cerca de una ventana con extracción cambian por completo la carga del ambiente.
- Mascarilla FFP2 o FFP3 bien ajustada durante todo el desbaste y el lijado en seco.
- Aspiración junto a la pieza, no al otro extremo de la mesa.
- Gafas de protección al usar micromotor: las esquirlas salen despedidas.
- Limpiar con paño húmedo o aspirador; nunca soplar ni barrer en seco.
- Ropa de taller aparte y manos lavadas antes de comer o beber.
- Lijado en húmedo siempre que la fase lo permita: elimina el polvo en el origen.
Calar sin partir la pieza y modelar el relieve
El calado —el dibujo atravesado de lado a lado— es lo que da ligereza a una placa de hueso, y también lo que la vuelve frágil. Todo empieza por un taladro fino dentro de cada zona que va a desaparecer, por el que se pasa la hoja de la sierra de pelo. La hoja se monta con los dientes hacia el mango y se corta en el tirón, siguiendo la línea por dentro para dejar margen a la lima.
La geometría del dibujo importa tanto como la técnica. Los puentes estrechos entre dos huecos son los primeros en romperse; conviene engrosarlos en el trazado, evitar que dos calados se aproximen en el mismo eje y trabajar primero las zonas centrales, dejando el marco exterior intacto el mayor tiempo posible para que la pieza conserve rigidez mientras se manipula.
El relieve sigue otra lógica: no se atraviesa el material, se organiza en planos de profundidad. Se define primero el contorno de las figuras con una línea de buril, después se rebaja el fondo a una altura uniforme y solo al final se modelan los volúmenes dentro de cada figura. Un fondo irregular delata el trabajo más que cualquier detalle mal resuelto, porque la luz rasante lo revela todo.
En el relieve bajo, la diferencia entre lo que funciona y lo que no suele estar en menos de un milímetro. Por eso conviene mirar la pieza con luz lateral y girarla a menudo: el ojo se acostumbra a una posición y deja de ver los errores.
- 1
- taladro de entrada
- 2
- corte interior con margen
- 3
- ajuste a lima de aguja
- 4
- contorno exterior al final
Abrir la línea y rellenarla para que se lea
Sobre una superficie clara, una línea grabada sin contraste casi no se ve. De ahí que el grabado en hueso vaya casi siempre acompañado de un relleno que oscurece el surco y hace legible el dibujo, una técnica emparentada con el scrimshaw pero aplicable a cualquier motivo.
La línea se abre con buril o con punta de acero afilada, en una superficie previamente lijada a grano medio: si está pulida a espejo, la punta patina. La profundidad debe ser constante; un surco que se pierde a mitad de recorrido no retiene el pigmento y aparece interrumpido al limpiar. En curvas cerradas es la pieza la que gira, no la mano.
Para el relleno, el material clásico es la tinta de grabado o el pigmento en polvo mezclado con un aglutinante ligero, extendido sobre toda la zona grabada y dejado secar antes de retirar el sobrante. También funcionan las ceras pigmentadas, más fáciles de limpiar y menos permanentes. El sobrante se elimina lijando la superficie con grano fino, plano y sin insistir en un punto, hasta que solo queda color dentro del surco.
El error más común es rellenar sobre una superficie porosa o mal desengrasada: el pigmento entra en los poros y deja un velo gris que ya no sale sin rebajar el material. Una prueba en un recorte del mismo hueso, con la misma preparación, evita rehacer la pieza entera.
- Lijar a grano medio antes de grabar, pulir después de rellenar.
- Profundidad uniforme: mejor dos pasadas suaves que una forzada.
- Probar el pigmento en un recorte del mismo material.
- Retirar el sobrante en plano, nunca con el dedo ni con un trapo apretado.
Superficie lijada a grano medio, seca, sin grasa y con el dibujo comprobado a luz rasante. Un surco abierto no se puede deshacer.
Lijado y pulido hasta el brillo
El brillo del hueso no viene de un barniz: viene de una superficie tan regular que refleja la luz. Todo el acabado consiste, por tanto, en sustituir las marcas gruesas por otras cada vez más finas hasta que dejan de verse. Saltarse un grano no ahorra tiempo, lo multiplica, porque el grano siguiente no puede borrar arañazos que son más profundos que su propio rayado.
Una progresión razonable va del grano 240 al 400, 600, 1000 y 2000, cambiando la dirección del lijado noventa grados en cada paso. Ese giro es el único control fiable: mientras se vean rayas en la dirección anterior, el grano actual no ha terminado su trabajo. En las últimas fases, el lijado en húmedo mejora el resultado y elimina el polvo del aire al mismo tiempo.
El pulido final se hace con pasta abrasiva fina sobre paño o con una rueda de fieltro a baja velocidad, en pasadas cortas. La velocidad alta calienta, y el hueso caliente amarillea y puede agrietarse justo cuando la pieza está terminada. Muchas piezas quedan mejor con un brillo satinado obtenido a mano que con un espejo mecánico que aplana el modelado.
El cuerno se comporta distinto: admite un brillo más profundo y responde muy bien al pulido, pero es aún más sensible al calor. Con él, pasadas todavía más cortas y más pausas.
- 240
- marcas de lima
- 400 — 600
- igualado general
- 1000 — 2000
- en húmedo
- Pasta
- paño, baja velocidad
Cuidado de la pieza terminada
El hueso y el cuerno son materiales orgánicos y siguen reaccionando al ambiente después de terminados. No necesitan mantenimiento constante, pero sí unas pocas condiciones estables. Los cambios bruscos de humedad son el factor que más daño causa: una pieza que pasa del interior climatizado a un coche al sol en agosto puede abrirse por donde el material ya tenía tensión.
La limpieza habitual se hace con un paño apenas húmedo y secado inmediato. No conviene sumergir la pieza, ni usar disolventes, alcohol o limpiadores domésticos: atacan el pigmento del grabado y resecan la superficie. Una capa muy fina de cera microcristalina, aplicada de vez en cuando y sacada a paño, protege sin alterar el tono.
El uso también cuenta. Un mango de asta que se maneja a diario desarrolla con los años una pátina que nadie puede imitar en el taller; una placa grabada guardada en un cajón con objetos metálicos se raya en una tarde. Guardar cada pieza envuelta en tela, sin presión y lejos de fuentes de calor, resuelve casi todo.
- Ambiente estable, sin sol directo ni radiadores próximos.
- Paño ligeramente húmedo y secado inmediato; nada de disolventes.
- Cera microcristalina en capa muy fina, sacada a paño.
- Almacenaje envuelto, sin contacto con metal.
- Revisar una vez al año los puntos delgados y los calados.
Humedad estable, ausencia de calor directo y limpieza en seco o apenas húmeda. El resto son matices.
Qué se publica en Stelmepa
Stelmepa es un cuaderno de taller en formato web dedicado a la talla en hueso y asta. Todo lo que aparece aquí gira en torno al mismo recorrido: elegir y preparar el material, cortarlo, darle forma, grabarlo, acabarlo y conservarlo. No hay catálogo, ni tienda, ni encargos; el objetivo es dejar por escrito un procedimiento ordenado que resulte útil a quien empieza y comprensible para quien solo tiene curiosidad por el oficio.
Los textos se redactan en español y se revisan cuando la práctica aconseja matizar algo. Se describen materiales de uso común —hueso de consumo, asta desprendida, cuerno, cuerno prensado— y herramienta corriente de taller, sin recomendar marcas ni proveedores.
Bloques de este cuaderno
- Diferencias entre hueso, asta, cuerno y cuerno prensado
- Limpieza, desengrasado y secado del material
- Aserrado, aprovechamiento y trazado
- Desbaste y construcción del volumen
- Limas de aguja, buriles y micromotor
- Polvo, aspiración y protección respiratoria
- Calado y talla en relieve
- Grabado de líneas y relleno con pigmento
- Lijado progresivo y pulido
- Cuidado de la pieza terminada
- Tipo
- informativo y editorial
- Acceso
- libre, sin registro
- Ámbito
- talla en hueso y asta
Escribir a Stelmepa
Si detectas un error, echas en falta una parte del proceso o quieres proponer un tema relacionado con la talla en hueso y asta, el correo electrónico es la única vía de contacto del proyecto. No hay formularios, ni suscripción, ni perfiles en redes sociales que gestionar.
Escribe a [email protected]. Los mensajes se leen y se responden cuando el contenido lo requiere; el proyecto no ofrece asesoramiento personalizado, tasaciones ni encargos de piezas.
- Proyecto
- Stelmepa
- Correo
- [email protected]